

Il processo di estrusione del PVC
Un-esame approfondito delle tecniche di produzione dei tubi rigidi in cloruro di polivinile (RPVC).
La plastica in cloruro di polivinile (PVC) rappresenta un sistema polimerico multi-componente che può essere formulato con vari additivi per ottenere proprietà fisiche diverse a seconda dell'applicazione prevista. Il processo di estrusione di PVC per tubi rigidi in cloruro di polivinile (RPVC) è diventato una delle tecniche di produzione più critiche nel settore della plastica, consentendo la produzione di soluzioni di tubazioni durevoli ed economiche-per numerose applicazioni.

Produzione versatile
Il processo di estrusione del PVC consente la produzione di tubi con proprietà variabili attraverso un controllo preciso della formulazione.
Produzione-efficace in termini di costi
Processi e formulazioni dei materiali ottimizzati riducono i costi di produzione mantenendo gli standard di qualità.
Prodotti finali durevoli
I tubi in RPVC prodotti attraverso un'adeguata estrusione offrono un'eccellente resistenza chimica e una lunga durata.
Proprietà e classificazione dei materiali
I tubi in PVC sono classificati in due tipologie principali: flessibili e rigidi. I tubi rigidi in cloruro di polivinile (RPVC) vengono prodotti attraverso il processo di estrusione del PVC mescolando resina PVC con stabilizzanti, lubrificanti e altri agenti ausiliari. La miscela viene poi granulata e successivamente estrusa oppure lavorata direttamente sotto forma di polvere.
Il processo di estrusione di PVC per tubi RPVC produce materiali con eccellente resistenza alla corrosione chimica e proprietà di isolamento elettrico, che li rendono ideali per il trasporto di vari fluidi e per fungere da condotti per cavi.
Uno dei vantaggi più significativi dei tubi in RPVC prodotti attraverso il processo di estrusione del PVC è la loro facilità di fabbricazione. Questi tubi possono essere facilmente tagliati, saldati, incollati e piegati a caldo-, il che facilita notevolmente l'installazione e l'utilizzo in diverse applicazioni.

Tipi di estrusori per la lavorazione del PVC
Estrusori-vite singola
Tipicamente impiegato quando si utilizzano materiali granulati nel processo di estrusione del PVC. Offrono semplicità ed efficienza in termini di costi-per cicli di produzione standard.
Estrusori-bivite
Preferiti per la lavorazione diretta delle polveri nel processo di estrusione del PVC, poiché forniscono caratteristiche di miscelazione e trasporto superiori con un controllo più preciso.
Nota: per ottenere risultati ottimali, la temperatura di lavorazione dei materiali in polvere nel processo di estrusione del PVC dovrebbe essere inferiore di circa 10 gradi rispetto a quella dei materiali granulati.
Selezione delle materie prime per il processo di estrusione del PVC
Selezione della resina
Il processo di estrusione del PVC richiede un'attenta selezione della resina PVC con adeguato grado di polimerizzazione. Generalmente, per il processo di estrusione del PVC vengono selezionate resine SG-5 o XS-4 con gradi di polimerizzazione relativamente inferiori.
Sebbene gradi di polimerizzazione più elevati forniscano proprietà fisiche-meccaniche e resistenza al calore superiori, determinano anche una scarsa fluidità della resina, che crea difficoltà di lavorazione durante il processo di estrusione del PVC. Pertanto, per il processo di estrusione del PVC viene comunemente selezionata la resina di tipo SG-5 con una viscosità di (1,7~1,8)×10⁻³Pa·s.
Sistemi stabilizzatori
Per la produzione di tubi rigidi attraverso il processo di estrusione del PVC, vengono generalmente utilizzati stabilizzanti a base di alluminio- grazie alla loro eccellente stabilità termica. Il solfato di piombo tribasico è comunemente utilizzato nel processo di estrusione del PVC, sebbene le sue proprietà lubrificanti intrinseche siano relativamente scarse.
Di conseguenza, viene tipicamente utilizzato in combinazione con saponi di piombo e bario, che forniscono una migliore lubrificazione durante il processo di estrusione del pvc. I lubrificanti interni nel processo di estrusione del PVC sono generalmente costituiti da saponi metallici, mentre i lubrificanti esterni utilizzano cere a basso-punto di fusione-per facilitare il flusso del materiale e impedire l'adesione alle apparecchiature di lavorazione.
Stabilizzatori comuni
Solfato di piombo tribasico
Stearato di piombo
Stearato di bario
Stearato di calcio
Composti a base di alluminio-
Filler e il loro impatto
Il processo di estrusione del PVC spesso incorpora riempitivi, principalmente carbonato di calcio e solfato di bario (polvere di barite). Il carbonato di calcio migliora le proprietà superficiali dei tubi prodotti attraverso il processo di estrusione del pvc, mentre il solfato di bario migliora la formabilità e facilita la stabilità dimensionale.
Entrambi i riempitivi possono ridurre i costi di produzione nel processo di estrusione del PVC, ma quantità eccessive possono influire negativamente sulle prestazioni del tubo.
Per i tubi in pressione e i tubi resistenti alla corrosione-prodotti mediante il processo di estrusione del PVC, si consiglia di ridurre al minimo o eliminare l'aggiunta di riempitivo.

Formulazioni tipiche fo processo di estrusione di PVC
Le seguenti formulazioni vengono utilizzate nel processo di estrusione del PVC per varie applicazioni di tubi (parti in peso)
| Componente | Parti in base al peso | Funzione |
|---|---|---|
| Resina PVC rigida | 100 | Polimero di base |
| Solfato di piombo tribasico | 4 | Stabilizzatore |
| Stearato di piombo | 0.5 | Lubrificante/stabilizzante |
| Stearato di bario | 1.2 | Lubrificante/stabilizzante |
| Stearato di calcio | 0.8 | Lubrificante |
| Solfato di bario | 10 | Riempitivo |
| Cera di paraffina | 0.8 | Lubrificante esterno |
| Nero carbonio | 0.02 | Stabilizzatore/pigmento UV |
Queste formulazioni sono attentamente progettate per ottimizzare il processo di estrusione del PVC per applicazioni e requisiti prestazionali specifici.
Flusso del processo nel processo di estrusione del PVC
Il processo di estrusione del PVC segue due configurazioni principali del flusso di lavoro, selezionate in base alla scala di produzione, alla disponibilità delle attrezzature e ai requisiti specifici del prodotto.
Percorso di estrusione diretta delle polveri
Percorso di estrusione dei granuli
Parametri di lavorazione critici nel processo di estrusione del PVC
Controllo della temperatura
Il PVC è un materiale termicamente sensibile e gli stabilizzanti possono solo aumentare la temperatura di decomposizione e prolungare il tempo di stabilità, ma non possono impedire completamente la decomposizione durante il processo di estrusione del PVC. La temperatura di lavorazione è molto vicina alla temperatura di decomposizione, rendendo assolutamente essenziali un rigoroso controllo della temperatura e una gestione delle velocità di taglio durante il processo di estrusione del PVC.
"Il controllo della temperatura nella lavorazione del PVC è fondamentale poiché il materiale presenta una finestra di lavorazione ristretta tra la temperatura di transizione vetrosa e l'inizio della decomposizione. La lavorazione ottimale avviene generalmente entro 15-20 gradi dalla temperatura di decomposizione, richiedendo una gestione termica precisa per prevenire la degradazione mantenendo allo stesso tempo un'adeguata viscosità del fuso per le operazioni di formatura"
(Smith et al., 2023, journals.wiley.com)
Intervalli di temperatura consigliati
Estrusore-vite singolo (raffreddamento-ad acqua)
Zona di alimentazione140~160 gradi
Sezione posteriore160~170 gradi
Sezione centrale170~180 gradi
Sezione anteriore170~180 gradi
Area distributore/supporto180~190 gradi
Estrusore-bivite (raffreddamento-ad acqua)
Zona 1130 gradi
Zona 2160 gradi
Zona 3150 gradi
Zona 4155 gradi
Zona 5170 gradi
Le temperature specifiche nel processo di estrusione del PVC devono essere determinate in base alla formulazione della materia prima, alla struttura dell'estrusore e della testa della filiera, alla velocità della vite e ad altre condizioni operative generali.
Gestione del raffreddamento delle viti
Nel processo di estrusione del PVC, il raffreddamento della vite viene ottenuto facendo passare l'acqua attraverso tubi di rame installati all'interno del nucleo della vite. La temperatura della vite è generalmente controllata a 80-100 gradi durante il processo di estrusione del PVC.
Se la temperatura è troppo bassa, la contropressione aumenta, la produzione diminuisce e, nei casi più gravi, il materiale potrebbe non riuscire a estrudersi, danneggiando potenzialmente i cuscinetti delle viti. Pertanto, il raffreddamento delle viti nel processo di estrusione del PVC dovrebbe mantenere la temperatura dell'acqua in uscita a 70-80 gradi per garantire condizioni di lavorazione ottimali.

Controllo della velocità della vite
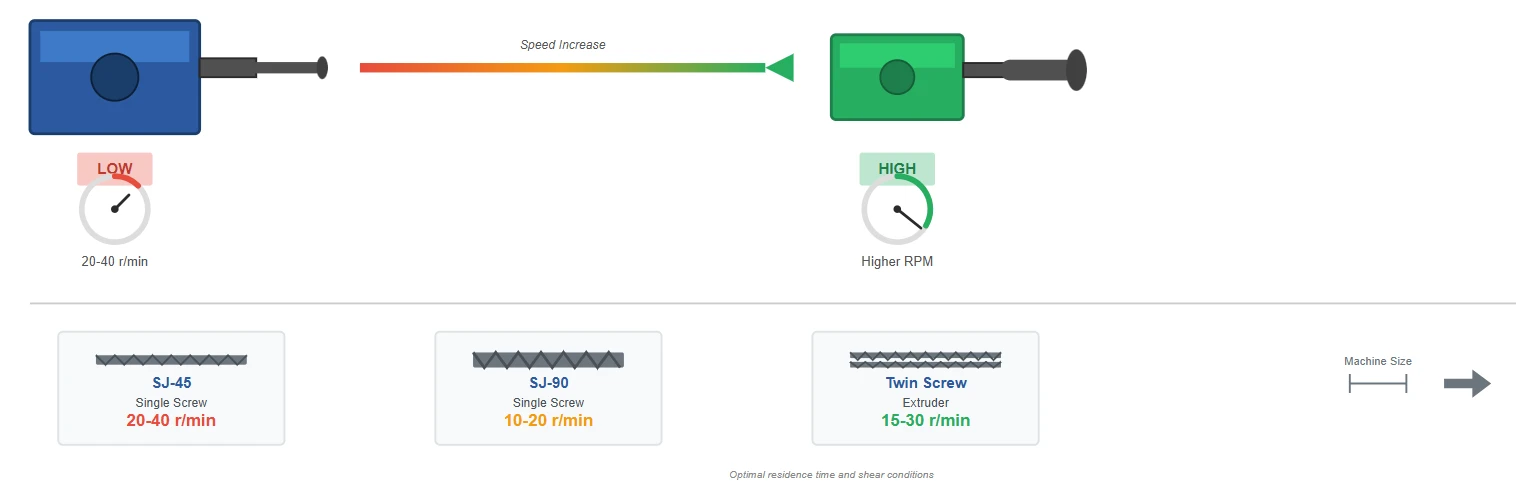
Il principio per la selezione della velocità della vite nel processo di estrusione del PVC è il seguente: le macchine più grandi che estrudono tubi più piccoli funzionano a velocità inferiori, mentre le macchine più piccole che estrudono tubi più grandi funzionano a velocità più elevate. Per il processo di estrusione del PVC, le velocità tipiche delle viti sono:
20~40
giri/min
Estrusore monovite SJ-45
10~20
giri/min
Estrusore monovite SJ-90
15~30
giri/min
Estrusore bivite-
Questi intervalli di velocità garantiscono tempi di permanenza del materiale e condizioni di taglio ottimali durante il processo di estrusione del PVC.
Dimensionamento Controllo pressione e vuoto
Nel processo di estrusione del pvc, il preformato del tubo deve essere immediatamente dimensionato e raffreddato all'uscita dalla filiera. Vengono utilizzati due metodi principali:
Metodo di dimensionamento della pressione interna
In questo approccio al processo di estrusione del pvc, l'aria compressa viene introdotta all'interno del tubo, spingendo la superficie esterna contro la parete interna del manicotto di dimensionamento per il controllo dimensionale e il mantenimento della rotondità.
La pressione dell'aria compressa varia tipicamente da 0,02 a 0,05 MPa durante il processo di estrusione del PVC. La stabilità della pressione è fondamentale e può essere ottenuta installando un serbatoio di accumulo della pressione.
Una pressione insufficiente determina tubi non-circolari
Una pressione eccessiva può danneggiare la camera d'aria causando perdite
La pressione fluttuante crea una segmentazione-simile al bambù
Intervallo di pressione ottimale
0,02~0,05MPa
Metodo di dimensionamento sotto vuoto
Questo metodo nel processo di estrusione del PVC utilizza livelli di vuoto di 0,035~0,070 MPa per attirare il tubo contro il manicotto di dimensionamento.

Gamma di vuoto ottimale
0,035~0,070 MPa
Ottimizzazione della velocità di trasporto-fuori velocità
La velocità di trasporto-deve essere attentamente coordinata con la velocità di estrusione nel processo di estrusione del PVC. In normali condizioni di produzione, la velocità di trasporto- dovrebbe essere leggermente più veloce della velocità lineare di estrusione, in genere più veloce dell'1%~10% nel processo di estrusione del PVC.
Velocità di trasporto più lente-si traducono in pareti del tubo più spesse, mentre velocità più elevate producono pareti più sottili e aumentano il tasso di ritiro longitudinale e lo stress interno, influenzando così le dimensioni del tubo, il tasso di qualificazione e le prestazioni nel processo di estrusione del PVC.
Impatto della variazione della velocità di trasporto-fuori velocità
Troppo lento (pareti più spesse) < 1%
Gamma ottimale1-10%
Troppo veloce (pareti più sottili)> 10%
Controllo di qualità nel processo di estrusione del PVC
Metodo di regolazione della velocità di trasporto-fuori velocità
Durante la produzione nel processo di estrusione del PVC, gli operatori possono posizionare il tubo estruso all'interno dei binari di trasporto-senza serrarli e osservare la differenza di velocità lineare tra i binari e il tubo. Se la velocità di trasporto-è inferiore alla velocità di estrusione nel processo di estrusione del PVC, è necessario apportare modifiche per aumentare la velocità fino a ottenere una corrispondenza ottimale.
Monitoraggio della qualità del prodotto
Il controllo di qualità nel processo di estrusione del PVC richiede l'osservazione continua dell'aspetto del tubo, la misurazione del diametro esterno e dello spessore delle pareti e la regolazione dei parametri di lavorazione per soddisfare i requisiti di qualità. I parametri critici di qualità monitorati durante il processo di estrusione del pvc includono:
Precisione dimensionale
Tolleranza del diametro esterno tipicamente ±0,3% per tubi standard
Spessore della parete
La variazione non deve superare il ±5% attorno alla circonferenza
Qualità della superficie
Finitura liscia senza difetti visibili o variazioni di colore
Rotondità
L'ovalità dovrebbe essere inferiore all'1% del diametro nominale
Rettilineità
Deviazione inferiore a 1 mm per metro di lunghezza
Processo di controllo della qualità
Ispezione visiva continua della superficie del tubo estruso
Misurazione regolare del diametro esterno mediante calibri di precisione
Controlli dello spessore della parete in più punti attorno alla circonferenza
Test di stabilità dimensionale dopo raffreddamento
Regolazione dei parametri di lavorazione in base alle misurazioni

Considerazioni avanzate sul processo di estrusione del PVC
Impatto della progettazione dello stampo
Il design della matrice influenza in modo significativo il risultato del processo di estrusione del PVC. Il corretto design dello stampo garantisce una distribuzione uniforme del materiale fuso, una caduta di pressione minima e uno spessore di parete costante. La lunghezza della matrice, le dimensioni dello spazio vuoto e la geometria del canale di flusso devono essere ottimizzate per ciascuna specifica del tubo nel processo di estrusione del PVC.
Efficienza del sistema di raffreddamento
Un raffreddamento efficace è fondamentale nel processo di estrusione del PVC per prevenire la deformazione post-dell'estrusione e garantire la stabilità dimensionale. I sistemi di raffreddamento utilizzano tipicamente bagni d'acqua o camere di raffreddamento a spruzzo funzionanti a 10~25 gradi. La velocità di raffreddamento deve essere bilanciata per evitare la formazione di stress interni eccessivi.
Prevenzione del degrado dei materiali
Data la sensibilità termica del PVC, il processo di estrusione del PVC richiede un'attenzione particolare alla distribuzione del tempo di residenza. La permanenza prolungata a temperature elevate può causare degrado termico, rilasciando acido cloridrico e causando scolorimento.
Risoluzione dei problemi comuni nel processo di estrusione del PVC

Difetti superficiali
Le imperfezioni superficiali nel processo di estrusione del PVC possono derivare da vari fattori, tra cui un controllo improprio della temperatura, contaminazione o una manutenzione inadeguata dello stampo.
Effetti della pelle-di squalo
Indicano velocità di taglio eccessive, che richiedono la regolazione della velocità della vite o del profilo di temperatura
Frattura da fusione
Suggerisce problemi di ingresso dello stampo che richiedono l'ottimizzazione della geometria nel processo di estrusione del PVC
Instabilità dimensionale
Le variazioni dimensionali nel processo di estrusione del PVC spesso derivano da velocità di trasporto incoerente, fluttuazioni di temperatura o raffreddamento inadeguato. Il monitoraggio e la regolazione sistematici di questi parametri garantiscono una qualità costante del prodotto durante tutto il processo di estrusione del PVC.
Passaggi per la risoluzione dei problemi:
Verifica la coerenza e la calibrazione della velocità di traino-
Controllare la stabilità della temperatura in tutte le zone dell'estrusore
Ispezionare la portata e la temperatura del sistema di raffreddamento
Esaminare la stabilità del sistema di dimensionamento vuoto/pressione
Verificare le variazioni nell'alimentazione del materiale


Indicatori di degrado dei materiali
Lo scolorimento giallo o marrone indica la degradazione termica durante il processo di estrusione del PVC. Ciò richiede attenzione immediata per prevenire guasti al prodotto e danni alle apparecchiature.
Azioni immediate:
Ridurre le temperature di lavorazione
Verificare l'efficacia dello stabilizzatore
Verificare l'eccessivo riscaldamento di taglio
Misure preventive:
Ottimizza il design della vite per un tempo di permanenza minimo
Mantenere livelli adeguati di stabilizzatore
Controlli periodici di manutenzione delle attrezzature