

La scelta di un estrusore per profili in plastica personalizzati si riduce a nove controlli: progettazione-per-supporto alla produzione, tolleranze di produzione, metodi di ispezione, proprietà degli strumenti, ordini minimi, controllo della resina, documentazione, operazioni secondarie e transizione dal prototipo alla produzione. Il fornitore giusto dovrebbe rispondere a ogni punto confrontandolo con il disegno e l'applicazione anziché fare affidamento su un elenco di capacità generico.
Questa guida spiega cosa verificare prima di approvare un preventivo, tagliare una fustella o impegnarsi in un ordine di produzione.
Cosa può consolidare un profilo in plastica personalizzato
Il valore di un profilo in plastica personalizzato non risiede semplicemente nel fatto che la plastica può essere economica. Un'estrusione ben-progettata può combinare una nervatura strutturale, una funzione di adattamento a scatto-, un labbro di tenuta e una faccia decorativa in un'unica sezione continua. Ciò può rimuovere componenti separati, dispositivi di giunzione, tempi di assemblaggio e potenziali punti di guasto.
Nel 2023, i profili sono stati il segmento applicativo più importante nel mercato globale delle materie plastiche estruse, rappresentando oltre il 42,7% dei ricavi, secondoRicerca sulla grande visione. Il loro utilizzo spazia dall'edilizia, all'illuminazione, all'automotive, all'elettronica, all'arredamento, alla refrigerazione, agli impianti di vendita al dettaglio e alle attrezzature industriali.
La maggior parte del costo, della stabilità dimensionale e del rischio di produzione di un profilo vengono determinati prima dell'avvio della linea. Il disegno imposta la geometria. La resina definisce la finestra di lavorazione e le prestazioni del servizio. Il contratto definisce ciò che il fornitore deve ispezionare, documentare e consegnare. Ciò rende il periodo tra la revisione iniziale del disegno e l'approvazione del primo-articolo più importante dell'esecuzione dell'estrusione stessa.
Decidere innanzitutto se la parte deve essere estrusa
L'estrusione è solitamente il processo giusto quando una parte ha la stessa sezione trasversale-per tutta la sua lunghezza. I candidati tipici includono canali, finiture, tubi, supporti per guarnizioni, guide, clip e coprilenti.
Lo stampaggio a iniezione è normalmente più adatto quando la parte richiede estremità chiuse, filettature, sporgenze, geometria variabile lungo la sua lunghezza o altre caratteristiche realmente tri-dimensionali. La termoformatura può essere più adatta per forme poco profonde e aperte come vassoi e coperchi.
| Fattore decisionale | Estrusione di profili | Stampaggio ad iniezione |
|---|---|---|
| Geometria-migliore | Sezione trasversale continua e costante.- | Parte tridimensionale complessa.- |
| Uscita tipica | Profili tagliati alla lunghezza richiesta | Separare le parti finite |
| Economia degli utensili | In molti casi il profilo di costo-inferiore muore | Investimento iniziale nello stampo più elevato |
| Flessibilità della lunghezza | Forte | Limitato dallo stampo |
| Lavoro di follow-up-comune | Taglio, foratura, punzonatura, scantonatura o stampa | Rifilatura, assemblaggio o decorazione |
Una sezione trasversale-costante è necessaria, ma non sempre è sufficiente. Punzonatura, scantonatura, saldatura, formatura delle estremità, nastratura, stampa e lavorazione CNC possono modificare il costo totale. Chiedi quali operazioni secondarie vengono completate internamente-, quali vengono subappaltate e in che modo ciascuna operazione viene valutata e ispezionata.
Per un confronto più ampio tra i processi, vedere quello di Dachangguida all'approvvigionamento di profili rigidi.
Cosa dovrebbe fare un fornitore di profili in plastica personalizzati prima di fare un preventivo
Un preventivo utile inizia con una revisione del progetto-per-la produzione. Il fornitore dovrebbe esaminare almeno cinque aree:
- Bilanciamento dello spessore-della parete
- Raggi interni ed esterni
- Dimensioni critiche di accoppiamento, tenuta e aspetto
- Idoneità della resina all'ambiente operativo
- Requisiti di ispezione, conformità e documentazione
Non è necessario che il risultato sia un lungo rapporto. Un disegno contrassegnato-che identifichi caratteristiche rischiose, modifiche proposte e dimensioni critiche ha più valore di un prezzo immediato basato su una geometria non revisionata.

Lo spessore irregolare delle pareti è una fonte comune di distorsione. Il polimero fuso non viaggia e non si raffredda in modo uniforme attraverso sezioni con masse significativamente diverse. Aree spesse e sottili possono lasciare la matrice a velocità di flusso diverse, raffreddarsi a velocità diverse e deformare il profilo. La geometria bilanciata è più facile da controllare; la geometria asimmetrica può richiedere la compensazione dello stampo, un raffreddamento aggiuntivo o una velocità della linea inferiore.
Quello di DachangGuida DFM per l'estrusione di materie plastichespiega come lo spessore della parete, il flusso dello stampo e il raffreddamento influiscono sulla stabilità del profilo.
Prima di accettare un preventivo, chiedere al fornitore di restituire:
- Un disegno-marcato
- Un elenco di dimensioni critiche-per-funzione
- Un grado di materiale proposto o un equivalente approvato chiaramente definito
- Le tolleranze ottenibili per quel materiale e quella geometria
- Il primo-articolo pianificato e l'ambito dell'ispezione della produzione
- Prezzi separati per attrezzature, estrusione e operazioni secondarie
- Presupposti che potrebbero modificare il prezzo o i tempi di consegna
Questo approccio sostituisce le promesse non supportate con informazioni che possono essere verificate prima dell'avvio della lavorazione.
Tolleranza dei profili in plastica personalizzati: cosa è realistico?
Non esiste una tolleranza di estrusione universale applicabile a ogni profilo. Modifiche di controllo ottenibili con materiale,-dimensione della sezione trasversale, bilanciamento della parete, metodo di raffreddamento, velocità della linea e metodo di misurazione.
Per i complessi profili in plastica di Dachang, la tolleranza della sezione trasversale standard-pubblicata è ±0,2 mm. Le applicazioni critiche relative allo-spessore-della parete possono essere controllate a ±0,1 mm quando il materiale e la geometria lo consentono. La tolleranza finale dovrebbe essere confermata durante la revisione del DFM piuttosto che copiata da una dichiarazione di capacità generale.
Il disegno più conveniente-non applica la tolleranza più stretta a ogni dimensione. Nella maggior parte dei profili, solo un numero limitato di funzionalità controlla l'idoneità o la funzione. Inizia identificando:
- Le superfici che si accoppiano con un altro componente
- Le dimensioni che determinano un adattamento a scatto
- Le facce che creano un sigillo
- Gli spessori delle pareti che influiscono sulle prestazioni ottiche, strutturali o termiche
- Le caratteristiche che controllano la rettilineità o l'installazione
Queste dimensioni dovrebbero essere identificate come critiche, misurate rispetto a un primo articolo approvato e incluse nel piano di controllo della produzione. Le dimensioni estetiche e di gioco possono spesso utilizzare limiti più ampi senza influire sulla funzione.
La frequenza dell'ispezione dovrebbe essere concordata in base al rischio, alla durata della produzione e alla stabilità del processo. Invece di presupporre un intervallo fisso-di fabbrica, richiedi un piano di controllo-specifico del progetto che indichi le apparecchiature di misurazione, la frequenza di campionamento, i criteri di accettazione, la risposta a un risultato-fuori-tolleranza e i registri di ispezione forniti con l'ordine.
Il dado che hai pagato non è automaticamente il dado che possiedi
Una fattura che elenca un addebito per l'attrezzatura non sempre stabilisce la proprietà, l'uso consentito, la manutenzione o i diritti di restituzione. Questi punti dovrebbero essere scritti nel contratto di acquisto o di attrezzatura prima del pagamento.
I consulenti internazionali del settore manifatturiero raccomandano comunemente di definire:
- Quando si trasferisce la proprietà
- Chi possiede la proprietà intellettuale correlata ai disegni e agli strumenti-
- Se il fornitore può utilizzare lo strumento per un altro cliente
- Come verrà identificato e inventariato lo strumento
- Chi è responsabile della manutenzione ordinaria e dei danni
- Se l'acquirente può ispezionare, recuperare o trasferire lo strumento
- Cosa succede quando termina il rapporto di produzione

Queste protezioni sono discusse nelGuida Harris Sliwoski agli stampi e alle attrezzature nella produzione internazionale.
Per i profili complessi personalizzati, Dachang afferma che la proprietà viene trasferita al cliente una volta saldato il costo dell'attrezzatura concordato. I requisiti specifici del progetto-per l'identificazione, lo stoccaggio, la manutenzione o il trasferimento degli strumenti devono comunque essere registrati nel preventivo e nel contratto. I termini scritti sono particolarmente importanti quando il profilo contiene geometria proprietaria o quando l'acquirente richiede una seconda fonte qualificata.
Profili in plastica personalizzati con-MOQ basso: perché il minimo è solitamente basato sul peso-
Gli acquirenti spesso pianificano in metri o pezzi, mentre gli estrusori pianificano in chilogrammi. L'acquisto della resina, lo smaltimento delle perdite, la stabilizzazione della linea e gli scarti sono tutti fattori che si incrostano con la massa del materiale.
Dachang pubblica un MOQ standard di 300 kg per specifica di profilo complesso. Questo viene calcolato per sezione-trasversale anziché combinando diversi profili diversi in un unico ordine. Poiché il peso del profilo per metro varia, lo stesso minimo di 300 kg può rappresentare diverse migliaia di metri di un rivestimento sottile o solo poche centinaia di metri di un canale strutturale pesante.
Utilizza questa formula per convertire un MOQ basato sul peso-in una lunghezza approssimativa dell'ordine:
Lunghezza dell'ordine (m)=MOQ (kg) ÷ peso del profilo (kg/m)
Ad esempio, un profilo del peso di 0,15 kg/m renderebbe circa 2.000 m da 300 kg. La produzione effettiva vendibile dipenderà dalla produzione concordata e dalle quote di scarto.
Gli ordini inferiori a 300 kg possono essere possibili con una tariffa di avvio-che copre il cambio dello stampo, l'impostazione della linea e lo spurgo. La tariffa e i tempi di consegna sono indicati per progetto perché dipendono dalla resina, dal colore, dalla filiera, dalla linea di estrusione e dal programma di produzione. Gli acquirenti devono richiedere cifre separate per:
- La prima produzione
- Un ordine ripetuto utilizzando una fustella approvata esistente
- Un cambiamento di colore o materiale
- Un prototipo o una quantità di ponte
Una tiratura breve può comportare un prezzo unitario elevato pur essendo commercialmente sensata se convalida la parte o protegge una data di lancio. Confronta il sovrapprezzo con il costo del ritardo, non solo con l'eventuale prezzo unitario della produzione di massa-.
Quattro errori comuni sui campi e come specificarli
Molti fallimenti del profilo iniziano con una specifica che nomina una forma ma non definisce le condizioni operative o il metodo di accettazione.
1. Una sostituzione della resina non approvata
Un materiale a costo inferiore-non è un materiale equivalente a meno che non soddisfi gli stessi requisiti meccanici, termici, chimici, di infiammabilità, di esposizione agli agenti atmosferici e normativi. Richiedere l'esatto grado di resina o un processo di approvazione documentato per le alternative. Qualsiasi sostituzione proposta deve essere riconvalidata rispetto alla domanda prima della produzione.
2. Aspetto definito solo con aggettivi
Termini come "opaco", "trasparente" o "finitura premium" sono aperti all'interpretazione. Approvare il colore con un riferimento cromatico numerico e un campione limite fisico quando l'aspetto è fondamentale. Definire brillantezza, opacità, consistenza e difetti visivi accettabili utilizzando criteri misurabili, ove possibile.
3. Essiccazione inadeguata della resina igroscopica
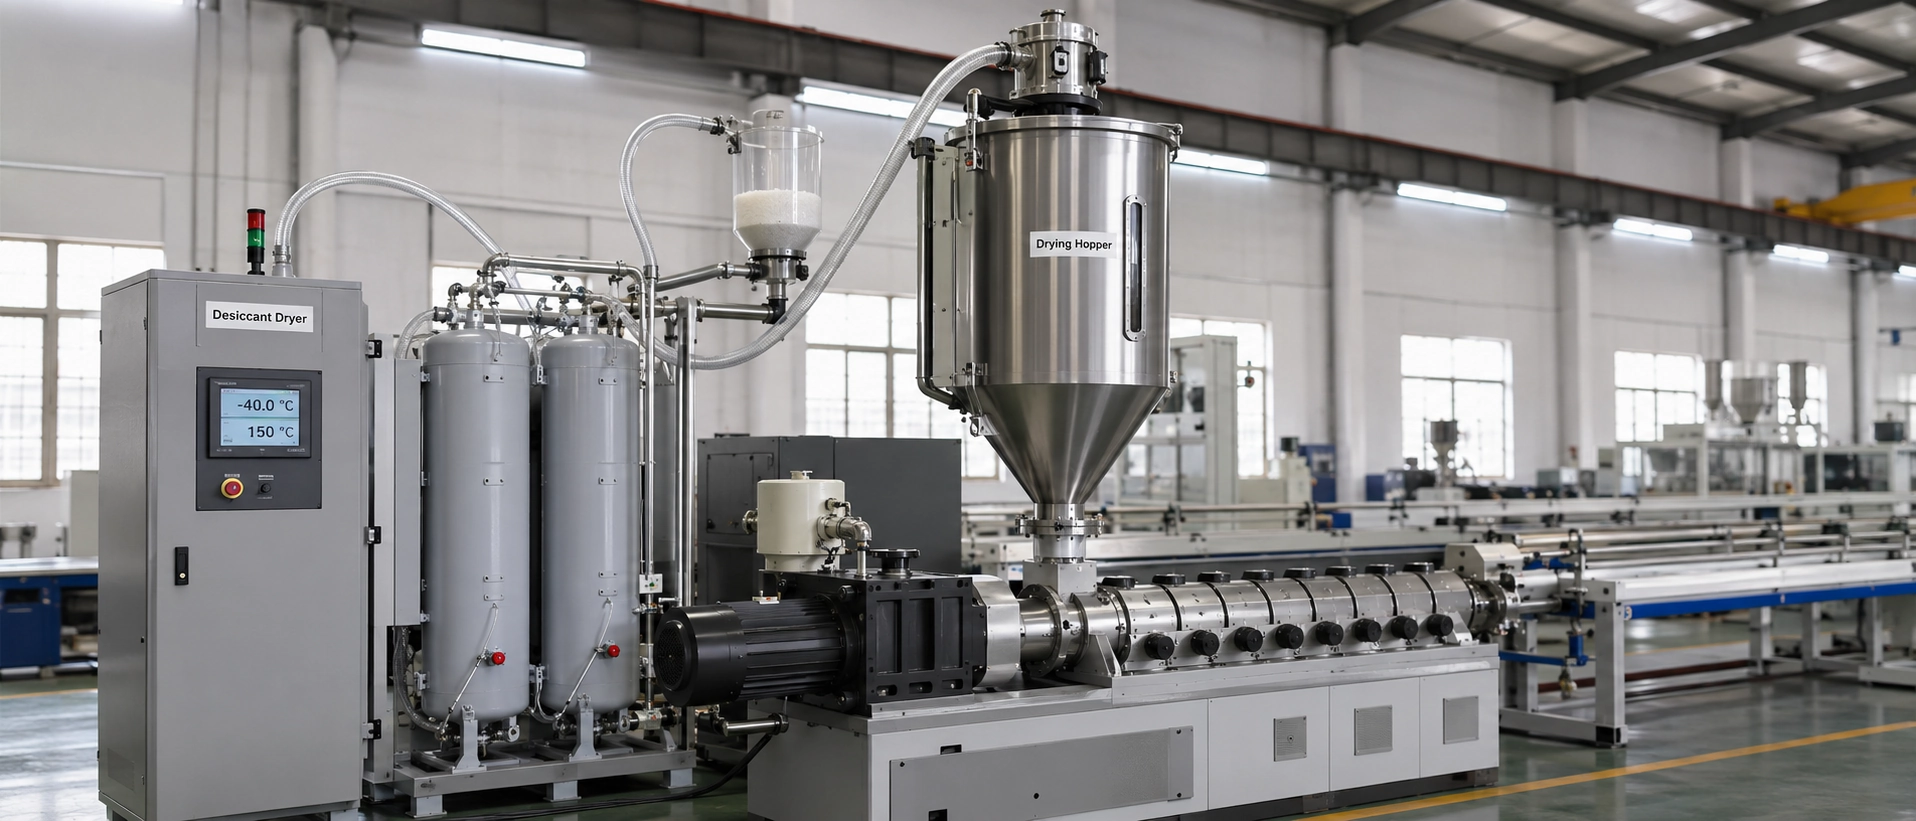
Il policarbonato e altri polimeri igroscopici assorbono l'umidità prima della lavorazione. Se il PC umido viene fuso, la degradazione idrolitica può ridurre il peso molecolare e compromettere le prestazioni a lungo-termine anche quando il profilo inizialmente sembra accettabile.
Quello di Dachangguida alla lavorazione del policarbonatoindica un contenuto di umidità target non superiore allo 0,02% per il PC e descrive le tipiche condizioni di asciugatura dell'essiccante-. Il ciclo appropriato deve comunque seguire i dati di lavorazione del produttore della resina selezionato e tenere conto delle condizioni ambientali e di conservazione.
Chiedi al fornitore:
- Come viene conservata la resina prima dell'essiccazione?
- Quale temperatura, tempo e punto di rugiada vengono utilizzati per l'essiccazione?
- Come viene verificata l'umidità?
- Il ciclo di asciugatura viene registrato per lotto di materiale?
- Come viene protetta la resina essiccata dall'umidità prima dell'estrusione?
4. "Resistente ai raggi UV" senza requisiti verificabili
Le prestazioni all'aperto dipendono dal tipo di resina, dal pacchetto stabilizzatore, dal colore, dallo spessore della parete, dalla direzione di esposizione e dall'ambiente di servizio. A seconda dell'applicazione, la soluzione può essere un materiale stabilizzato ai raggi UV-, uno strato protettivo co-estruso o un'altra formulazione convalidata.
Indicare l'ubicazione esterna prevista, la durata di servizio, il clima e il cambiamento accettabile di colore o prestazioni meccaniche. Se solo una faccia è dotata di uno strato protettivo, definire come verrà identificata quella faccia durante la produzione, l'imballaggio e l'installazione. La costruzione dovrebbe quindi essere convalidata utilizzando uno standard concordato di invecchiamento accelerato-o un piano di test-specifico per l'applicazione.
Nove domande per un estrusore di profili in plastica personalizzati
Ogni domanda dovrebbe produrre un commento al disegno, una specifica, un record, un campione o una clausola contrattuale che sia possibile verificare.
1. Rivedrai il mio disegno prima di citare?
Richiedi commenti DFM scritti riguardanti bilanciamento della parete, raggi, dimensioni critiche e operazioni secondarie.
2. Quali dimensioni controllerai nella produzione?
Il fornitore dovrebbe identificare le dimensioni critiche di accoppiamento, tenuta,-adattamento o prestazioni-piuttosto che promettere di trattare ogni dimensione in modo identico.
3. Quale tolleranza puoi mantenere nella resina selezionata alla velocità di produzione?
Richiedi una risposta specifica sulla geometria- e sul materiale-, insieme al metodo di misurazione.
4. A chi appartiene la filiera di estrusione dopo il pagamento?
Confermare per iscritto i diritti di proprietà, uso consentito, manutenzione, identificazione e trasferimento.
5. Cosa significa il MOQ per il mio profilo attuale?
Converti i chilogrammi in metri utilizzando il peso calcolato del profilo e chiarisci se si applica il minimo per sezione trasversale, colore e materiale.
6. Come vengono essiccate e controllate le resine igroscopiche?
Richiedi i parametri di essiccazione, il metodo di verifica dell'umidità-e il registro del lotto applicabile alla resina selezionata.
7. Quali documenti di conformità e qualità verranno spediti con l'ordine?
Definire il certificato di conformità richiesto, la dichiarazione dei materiali, il rapporto di ispezione, la tracciabilità del lotto ed eventuali rapporti di test specifici dell'applicazione- prima di ordinare.
8. Quali operazioni secondarie vengono eseguite internamente-?
Separare operazioni di taglio, perforazione, punzonatura, scantonatura, stampa, nastratura, saldatura o assemblaggio interne-da quelle subappaltate e identificare chi è responsabile dell'ispezione finale.
9. Cosa cambia tra prototipo e produzione in serie?
Confermare che il grado della resina di produzione, il masterbatch del colore, la revisione dello stampo, le condizioni della linea, il campione approvato e il piano di ispezione corrispondano alla configurazione qualificata. Qualsiasi modifica consentita deve seguire un processo di approvazione documentato.
Un fornitore che risponde chiaramente a queste domande potrebbe comunque non essere adatto al tuo volume, materiale o ubicazione. Un fornitore che non è in grado di fornire risposte verificabili lascia irrisolti i rischi essenziali della produzione.
Come funziona con Dachang
Plastica Dachangè stata fondata nel 1998 e ha sede a Dongguan, Cina. L'azienda pubblica le seguenti capacità produttive:
- Uno stabilimento di estrusione di plastica di 16.000 m²
- 45 linee di estrusione su larga-scala e 20 su piccola-scala
- Circa 2.000 tonnellate di produzione annua
- Profili fino a 500 mm di larghezza
- Sviluppo interno di stampi-
- Produzione di profili mono-materiale e co-estrusi
- Tolleranza standard pubblicata di ±0,2 mm per sezioni trasversali-complesse, con ±0,1 mm disponibile per applicazioni critiche di-spessore-parete adatte
- MOQ standard pubblicato di 300 kg per specifica di profilo complesso
I materiali disponibili includono PVC, PP, PE, PC, PMMA, ABS, HIPS, TPU, TPE, EVA e POM. La selezione dei materiali rimane specifica dell'applicazione: la temperatura operativa, i requisiti di impatto, l'esposizione chimica, l'esposizione ai raggi UV, l'aspetto, la flessibilità e le esigenze di conformità devono essere esaminati prima dell'approvazione di un grado.
Per progetti di profili personalizzati adatti, il-laboratorio interno di Dachang può fornire un rapido sviluppo degli stampi e il campionamento del primo-articolo. La complessa pagina del profilo dell'azienda indica un ciclo di 72-ore per i progetti idonei, mentre strumenti più complessi a-cavità o coestrusione potrebbero richiedere tempo aggiuntivo. Il programma confermato dovrebbe apparire nel preventivo del progetto.
La normale sequenza del progetto è:
- Invia un disegno 2D, un file CAD 3D o un campione fisico
- Esaminare la geometria, il materiale, il volume annuale e i requisiti applicativi
- Confermare attrezzature, tolleranze, MOQ, piano di campionamento e tempi di consegna
- Produrre e ispezionare il primo articolo
- Approvare i requisiti di controllo del campione e della produzione
- Esegui la produzione di massa, l'ispezione, l'imballaggio e la spedizione
Puoi rivedere Dachangcapacità di profili in plastica complessi, sfoglia il più ampiogamma di prodotti per l'estrusione di plasticao ispezionare la fabbrica attraverso ilpresentazione virtuale dell'impianto.
Se disponi di una sezione trasversale-, invia il disegno con il materiale, l'applicazione, il volume annuale e le dimensioni critiche previsti. Dachang può quindi fornire commenti DFM, una tolleranza realistica, l'ambito degli strumenti, la conversione del MOQ e i tempi di realizzazione del progetto.Avvia una richiesta tecnica.
Domande frequenti
Quali tolleranze posso aspettarmi sui profili in plastica personalizzati?
La tolleranza dipende dalla resina, dalle dimensioni del profilo, dalla geometria, dal metodo di raffreddamento e dalle caratteristiche critiche. Dachang pubblica una tolleranza di sezione trasversale standard-di ±0,2 mm per profili complessi e fino a ±0,1 mm per applicazioni critiche adatte allo-spessore-della parete. La tolleranza finale dovrebbe essere confermata durante la revisione del DFM.
Chi possiede la testa di estrusione dopo che l'ho pagata?
La proprietà dovrebbe essere dichiarata in un accordo scritto sull'attrezzatura. Dachang afferma che la proprietà degli strumenti per profili complessi-personalizzati viene trasferita al cliente dopo che il costo concordato degli strumenti è stato saldato. Il contratto dovrebbe inoltre definire i diritti di utilizzo, manutenzione, identificazione e trasferimento consentiti.
Qual è un MOQ tipico per i profili in plastica personalizzati?
Il MOQ standard pubblicato da Dachang è di 300 kg per specifica di profilo complesso. La lunghezza corrispondente dipende dal peso del profilo al metro. Gli ordini inferiori al MOQ standard possono essere accettati con una tariffa di avvio-specifica-per il progetto.
Dovrei usare l'estrusione o lo stampaggio a iniezione?
Scegli l'estrusione per una parte continua con una sezione trasversale-costante, ad esempio un canale, un rivestimento, un tubo, un binario o un copriobiettivo. Scegli lo stampaggio a iniezione quando la parte richiede estremità chiuse, filettature, sporgenze o geometria che cambia lungo la sua lunghezza.
Quali informazioni devo inviare per un preventivo di estrusione personalizzato?
Invia un disegno di sezione trasversale 2D-o un file CAD 3D, il materiale target, le condizioni operative, le dimensioni critiche, i requisiti di finitura e colore, la lunghezza di taglio, il volume annuale, le operazioni secondarie, le esigenze di conformità e il programma target.
Come posso ridurre il costo di un profilo in plastica personalizzato?
Mantenere lo spessore delle pareti equilibrato quanto consentito dall'applicazione, applicare tolleranze strette solo alle caratteristiche critiche, evitare operazioni secondarie non necessarie, specificare criteri estetici realistici e fornire una previsione del volume annuale. Questi passaggi riducono le revisioni degli stampi, gli scarti e i prezzi difensivi.
Come posso migliorare le prestazioni degli agenti atmosferici all'aperto?
Definisci l'ambiente di esposizione e la durata di servizio richiesta, quindi seleziona una resina stabilizzata ai raggi UV-o una struttura protettiva co-estrusa adatta all'applicazione. Utilizzare un test di invecchiamento concordato e identificare chiaramente la faccia protetta quando l'orientamento è importante.